步骤 1:计算添加量
根据抗菌等级要求和树脂类型确定抗菌母粒添加比例:iHeir-IPI001 添加 0.5-1%,iHeir-907 添加 0.3-1.0%(均按树脂重量计)。普通抗菌要求取下限,出口或高要求产品取上限。按当次加工树脂重量 × 添加比例,称重所需母粒备用。
关键点:添加量不足会导致抗菌效果不达标,过量则增加成本并可能影响加工性能。
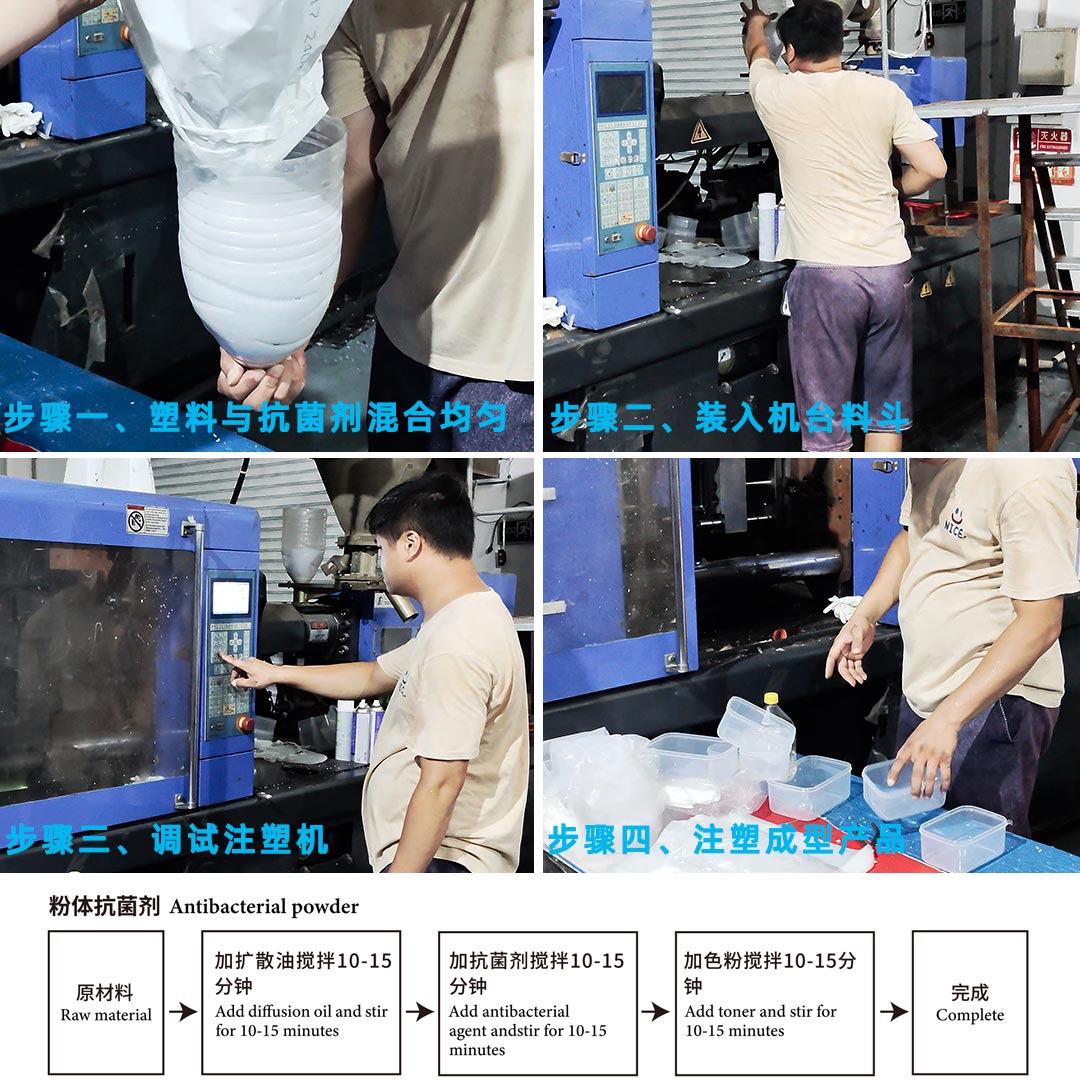
步骤 2:原料混合
- 清洁设备 – 确保混合机内部清洁无杂质
- 加入原料 – 先将树脂颗粒倒入混合机
- 加入扩散油 – 加入适量扩散油,搅拌 10-15 分钟
- 加入色粉(如有)- 若产品中有色粉则再加上色粉,搅拌 10-15 分钟
- 加入母粒 – 将抗菌母粒均匀撒在树脂上,搅拌 10-15 分钟
- 检查 – 确认母粒与树脂混合均匀,无团聚
关键点:混合必须均匀,否则会导致抗菌效果不一致。
步骤 3:干燥处理
抗菌母粒和原料树脂通常需要干燥:PE/PP 60-80°C 干燥 2-3 小时,ABS 80-90°C 干燥 3-4 小时,PS 70-80°C 干燥 2-3 小时,PA 100-120°C 干燥 4-6 小时。干燥后立即使用,避免吸潮。
步骤 4:注塑成型
根据不同塑料调整注塑参数:PE 料筒温度 180-240°C,模具温度 30-60°C;PP 料筒温度 200-260°C,模具温度 30-80°C;ABS 料筒温度 220-280°C,模具温度 50-80°C;PS 料筒温度 200-260°C,模具温度 40-60°C。
步骤 5:品质检测
- 外观检测 – 表面光洁度、色泽均匀
- 力学性能 – 拉伸强度、冲击强度
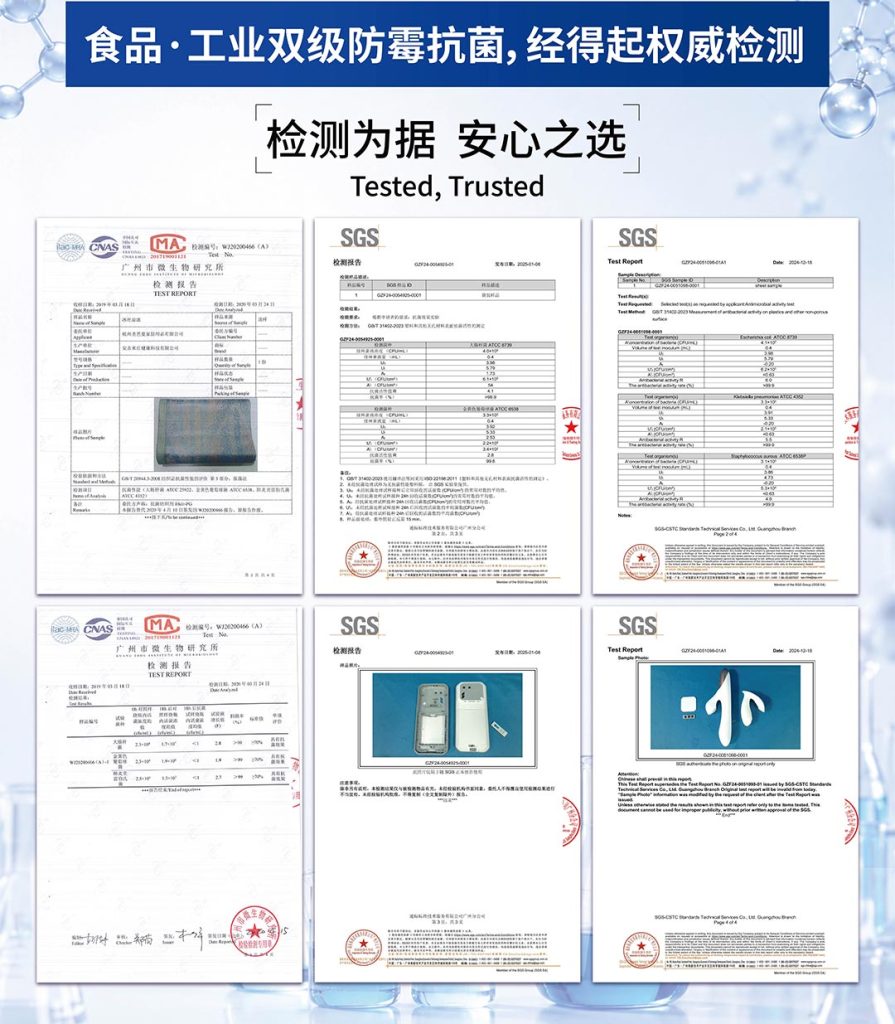
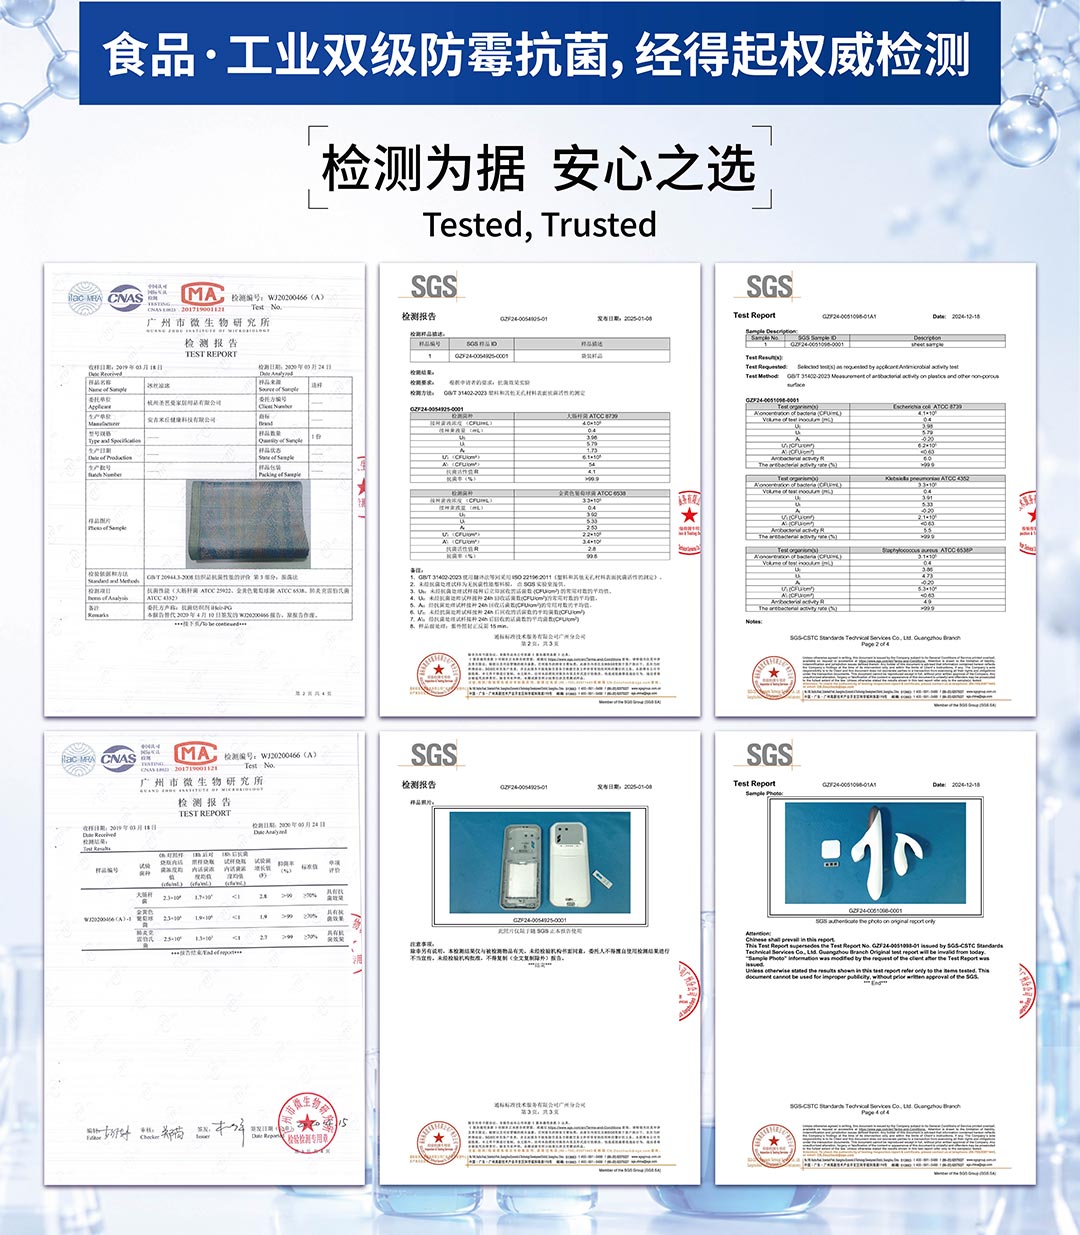
- 抗菌性能 – 按 GB/T 21551.2 或 JIS Z 2801 检测
- 迁移性测试 – 食品接触材料需进行迁移测试