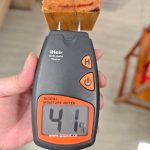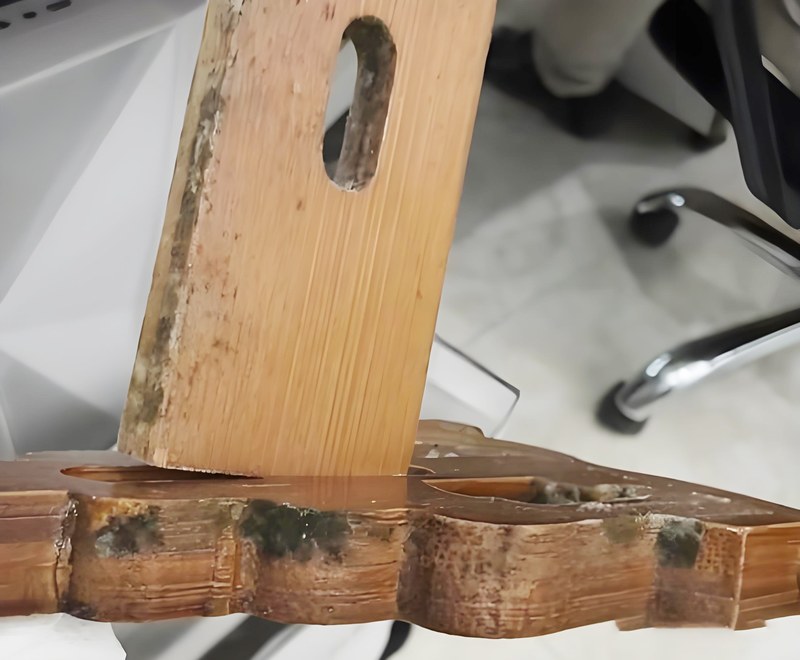
直接答案:竹木包装盒防霉的核心是把含水率压到 12% 以下再入库/装箱,并做好”原料控水 + 仓储控湿 + 包装防霉”三段。竹木包装盒(礼品盒、食品盒、工艺品盒、电子产品内衬)比实木更容易发霉,因为压制/拼接材料里有淀粉、糖分和胶黏剂残留,是霉菌的”口粮”。适用范围:竹木包装盒厂、纸竹木包装厂的生产与出口防霉。
做竹木包装盒出口的工厂,最常栽的跟头是:货在国内仓库好好的,到港开箱一片霉点,客户拒收。竹木包装盒看着结实,其实比实木还娇气。这篇讲清楚它为什么容易发霉、从原料到出厂怎么防。
一、竹木包装盒为什么特别容易发霉
实木是整块木头,竹木包装盒多是竹粉压制、竹片拼接、竹木复合板做的。压制过程里加的胶黏剂、竹粉里的淀粉和糖分、拼接缝里的残留,都是霉菌的营养源。再碰上潮湿,霉菌就开吃。
三个条件凑齐就长霉:有机物(竹粉/淀粉/胶残留)+ 适宜温度 + 水分。温度控不了,有机残留能清、水分能控。所以工厂防霉就两件事——清洁 + 控湿。
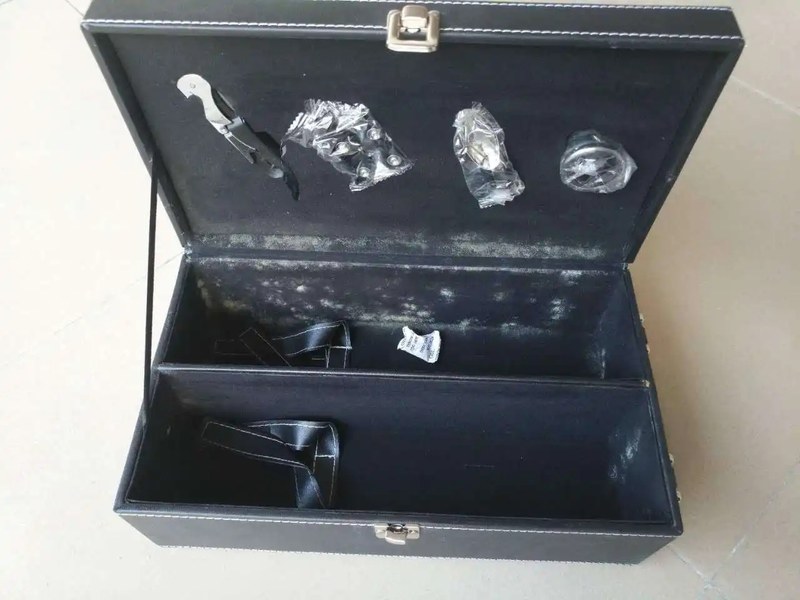
二、原料含水率是第一道关
竹木板材、竹片、竹粉的含水率是防霉的命门。入库前必须测(用木材测湿仪),含水率超过 12% 的先烘干再用。含水率高的原料做出来的盒子,等于把霉菌隐患做进产品里。
说个实在的,很多厂图省事,竹片没烘干就上生产线,成品看着没问题,仓储一两个月就发霉。这不是防霉剂没用,是源头没控住。
三、生产成型环节防霉
热压、拼接、上漆/涂层,每道工序都可能让半成品吸潮。几个要点:
- 热压后:盒子成型后彻底冷却、干燥再转下道,别热着就堆一起(内壁会凝水)。
- 胶合/拼接:控制胶量,胶层没干透就合压会封住水分。
- 涂层/上漆:涂层本身能挡点潮气,但基材必须先干,湿基材上涂层等于把潮气封在里面。
- 车间:后段修边、检验、包装环节,回南天/梅雨季湿度压到 60% 以下,开除湿机。
四、仓储和海运防霉
成品仓老规矩:离地、离墙、留通风道。仓库湿度控制在 65% 以下。竹木包装盒本身吸湿,别在仓库里压几个月压出霉。先进先出。
海运是高发段,主因是集装箱冷凝水(集装箱雨)——昼夜温差让箱内水汽凝结滴落。装柜前查箱体干不干燥、有没有异味;每柜投足集装箱干燥剂(氯化钙类),走东南亚、南美湿热航线用量加大。
五、防霉处理工艺
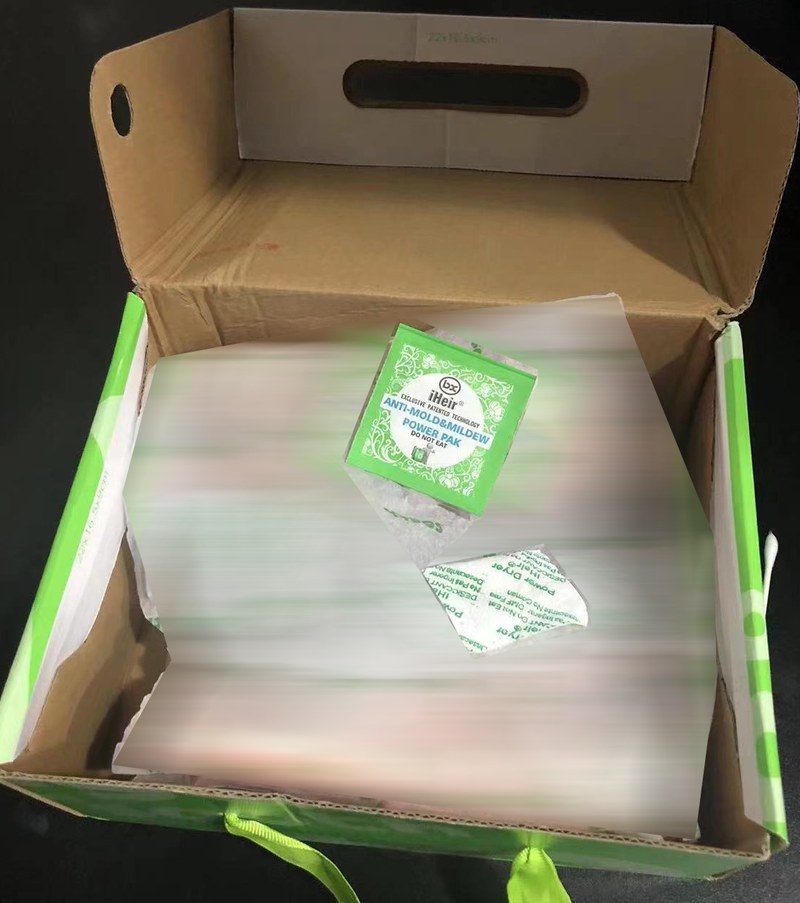
竹木包装盒的防霉处理,一般是”防霉剂 + 干燥剂”组合:
| 环节 | 做法 | 产品 |
|---|---|---|
| 原料/半成品 | 浸泡或喷涂防霉剂,形成防霉保护层 | 竹木防霉剂(浸泡型)/竹木防霉剂(涂刷型) |
| 包装内 | 放Dc.odorban 防霉片缓释抑菌 + 干燥剂吸湿 | Dc.odorban 防霉片 + iHeir 防霉干燥剂 |
| 海运 | 集装箱投干燥棒防冷凝 | 集装箱干燥棒 |
食品级/食品接触的竹木包装盒(食品盒、餐具),防霉产品要选食品级合规的(FDA/LFGB),不能用工业防霉片。
六、一个失败教训
有个做竹木礼品盒出口的客户,货到欧洲仓放两个月,开箱一片绿霉点。他一开始以为是仓储太潮,加了干燥剂还是长。后来发现是竹片原料没烘干够——含水率超标,残留淀粉遇上潮气就成了霉菌培养基。光控湿没用,源头含水率没控住照样翻车。
相关阅读:集装箱海运防霉方案
七、本文依据与核验
防霉/环保相关产品经 SGS 第三方检测:欧盟 RoHS 指令 2011/65/EU、REACH 附录 XVII(DMF)、美国加州 65、SVHC 筛查 ≤0.1% 均符合/通过(SGS 报告编号 SDHL260400629301FT / SDHL260400629601FT,详见 资质与检测报告)。防霉性能表述依据 GJB 150.10A 霉菌试验、ISO 846 塑料防霉评估。
审核人:何伟(技术负责人,工程师,12 年防霉抗菌经验)。最后核验:2026-11-11。