

步骤 2:配制浸泡溶液
iHeir-PT 竹木防霉剂直接使用,无需稀释。将防霉剂倒入浸泡槽中备用。

步骤 3:浸泡处理
将预处理后的竹木材料完全浸入防霉剂中,确保所有表面都接触溶液。浸泡时间根据材料厚度调整:<10mm 材料浸泡 30-40 分钟,10-25mm 材料浸泡 60-90 分钟,25-50mm 材料浸泡 90-120 分钟,>50mm 材料浸泡 120-180 分钟。
步骤 4:晾干定型
将浸泡后的竹木材料取出,沥干防霉液,置于通风良好的晾干架上。晾干时间根据环境条件:晴天 3-5 天,阴天 7-10 天,烘干房(50-60°C)24-48 小时。晾干过程中,每 24 小时翻动材料一次,确保均匀干燥。
阶段二:加工过程防霉(生产中)
步骤 5:切削加工后处理
竹木材料经锯、刨、钻等加工后,新暴露的切面需要补充防霉处理。使用羊毛刷蘸取 iHeir-PT 防霉剂,均匀涂抹所有新切面和孔洞内壁。

步骤 6:胶合和涂装
胶合前,确保胶水中添加 0.5-1% 的防霉剂(按胶水重量计算)。涂装阶段,建议在底漆中添加 1-2% 的防霉剂,增强整体防护效果。
阶段三:成品防霉保护(出厂前)
步骤 7:成品表面处理
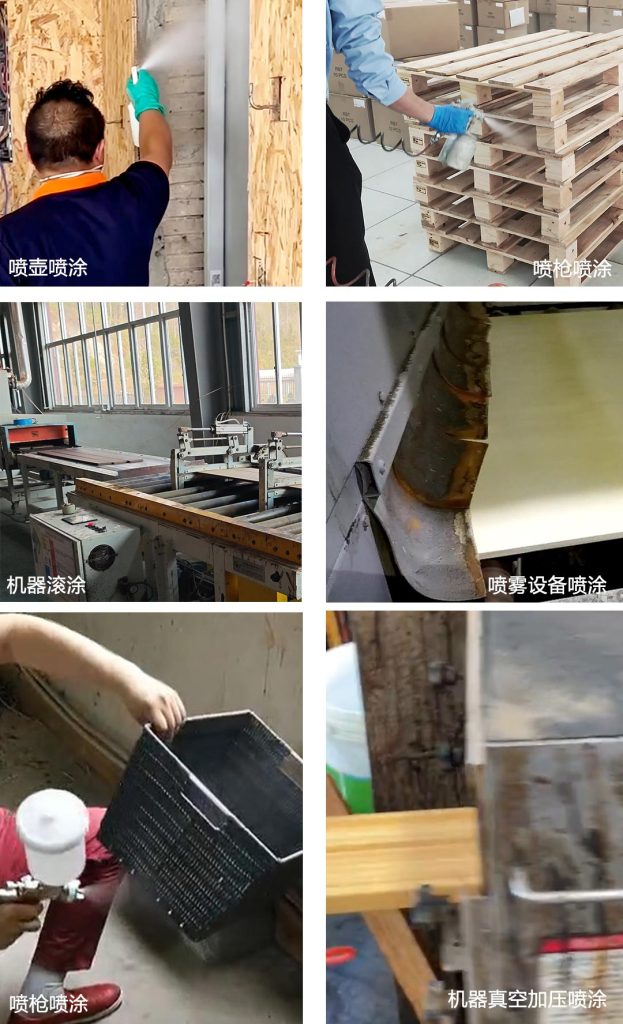
在家具表面均匀喷洒 iHeir-PT 防霉喷剂,每平方米用量约 100-150ml。重点处理接缝处、镂空部位和底部表面。喷涂后静置 30 分钟,让防霉剂充分渗透。
步骤 8:包装防护
在家具底部铺防潮垫,用防霉纸包裹易发霉部位(脚部、背板内侧)。对于出口产品,在包装箱内放入防霉干燥剂(每立方米空间放置 500g)。
质量检测
- 防霉效能测试 – 按 GB/T 18261 标准进行测试,28°C 恒温培养 28 天,防霉等级达到 0 级为合格
- 含水率检测 – 使用木材水分仪检测,含水率应控制在 8-12% 之间


