硅胶制品发霉,不少工厂第一反应是”硅胶不是不长霉吗”。确实,硅胶本身是无机高分子,霉菌啃不动它。但货到客户手里长了霉斑、退货返工的,我们这些年接到的咨询里真不少。问题不在硅胶本身,在硅胶制品上的”附着物”。
一、先搞清楚霉从哪来
硅胶制品(厨房用品、婴儿奶嘴、工业密封件、按键、医疗器械配件)表面长的霉,几乎都是吃”残留物”长起来的——脱模剂没清干净、指纹汗渍、硫化残留、包装里的灰尘。这些东西是有机物,配上潮湿,霉菌就开吃。
三个条件凑齐就长霉:有机残留 + 适宜温度 + 水分。温度控不了,残留能清,水分能控。所以工厂端防霉,核心就两件事——清洁 + 控湿。
我们遇到过一个做硅胶厨具出口的客户,货到欧洲仓放了两个月,开箱一片白霉点。一开始以为是仓储太潮,后来发现是脱模剂残留没洗干净——残留物在潮湿环境里成了霉菌的培养基。光控湿不够,清洁这一环漏了照样翻车。
二、原料和生产环节怎么控
原料端:硅胶混炼胶、色胶、硫化剂本身一般不长霉,但存放要干燥。硅胶料受潮后硫化会出气泡、性能下降,间接影响成品表面质量。原料仓保持干燥通风,别让胶料裸放吸潮。
成型硫化后:脱模这一步最关键。脱模剂残留是霉菌的”口粮”,能少用就少用,用了就必须清洗干净。很多厂图省事,脱模剂喷得多、清洗马虎,等于自己埋雷。
清洗:硫化后的半成品建议做一次清洗(超声波或专用清洗剂),把脱模剂、油污、指纹洗掉。清洗后彻底干燥再进下一道——湿的半成品直接包装,等于把水封进去。
车间:硫化车间一般温度高,反而不容易受潮;但后段的修边、检验、包装环节要注意,回南天、梅雨季车间湿度控制在 60% 以下,开除湿机。
三、仓储和包装防霉
成品仓、半成品仓的老规矩:离地、离墙、留通风道。货物垫托盘,离墙 50cm 左右,别堆太密。仓库湿度控制在 65% 以下。硅胶制品本身不吸水,但包装(纸盒、吸塑、彩盒)吸潮,包装材料含水率要控制好,湿包装就是霉源。
包装内的防霉处理:易发霉的硅胶制品(带有机涂层、印刷、贴合的)包装内放防霉片缓释抑菌;干燥剂控局部湿度,长途、海运用氯化钙类吸湿率高的;食品级、婴儿用品级硅胶要选符合 FDA/LFGB 的防霉产品,不能随便用工业防霉片。
四、出口海运防潮
海运是硅胶制品发霉的高发段,主因还是集装箱冷凝水(集装箱雨)。硅胶件本身不怕水,但它的包装、贴纸、印刷怕潮,而且凝结水滴在制品表面干了会留印。装柜前查箱体干不干燥、有没有异味;每柜投足集装箱干燥剂,湿热航线(东南亚、南美)加大用量;含水率高的包装材料别装柜,先烘干。
五、抗菌这层:硅胶制品的加分项
现在很多硅胶制品客户(尤其母婴、医疗、食品接触)不只要防霉,还要抗菌。这是两个概念:防霉是不让霉菌长(对付霉菌),抗菌是抑制细菌滋生(对付大肠杆菌、金黄色葡萄球菌等)。
抗菌硅胶的常见做法是在混炼时加抗菌母粒/抗菌剂,让制品本身有抗菌性能。选抗菌剂要注意:食品接触、婴儿用品要过 FDA、LFGB、欧盟 1935/2004 这类合规;医疗级要过 ISO 10993 生物相容性;无机银离子抗菌剂耐高温、耐洗涤,适合硅胶硫化工艺,有机抗菌剂便宜但不耐久、可能析出。
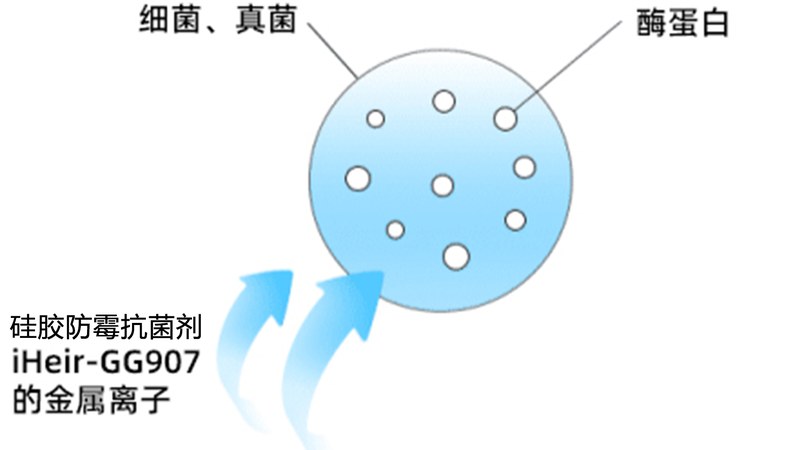
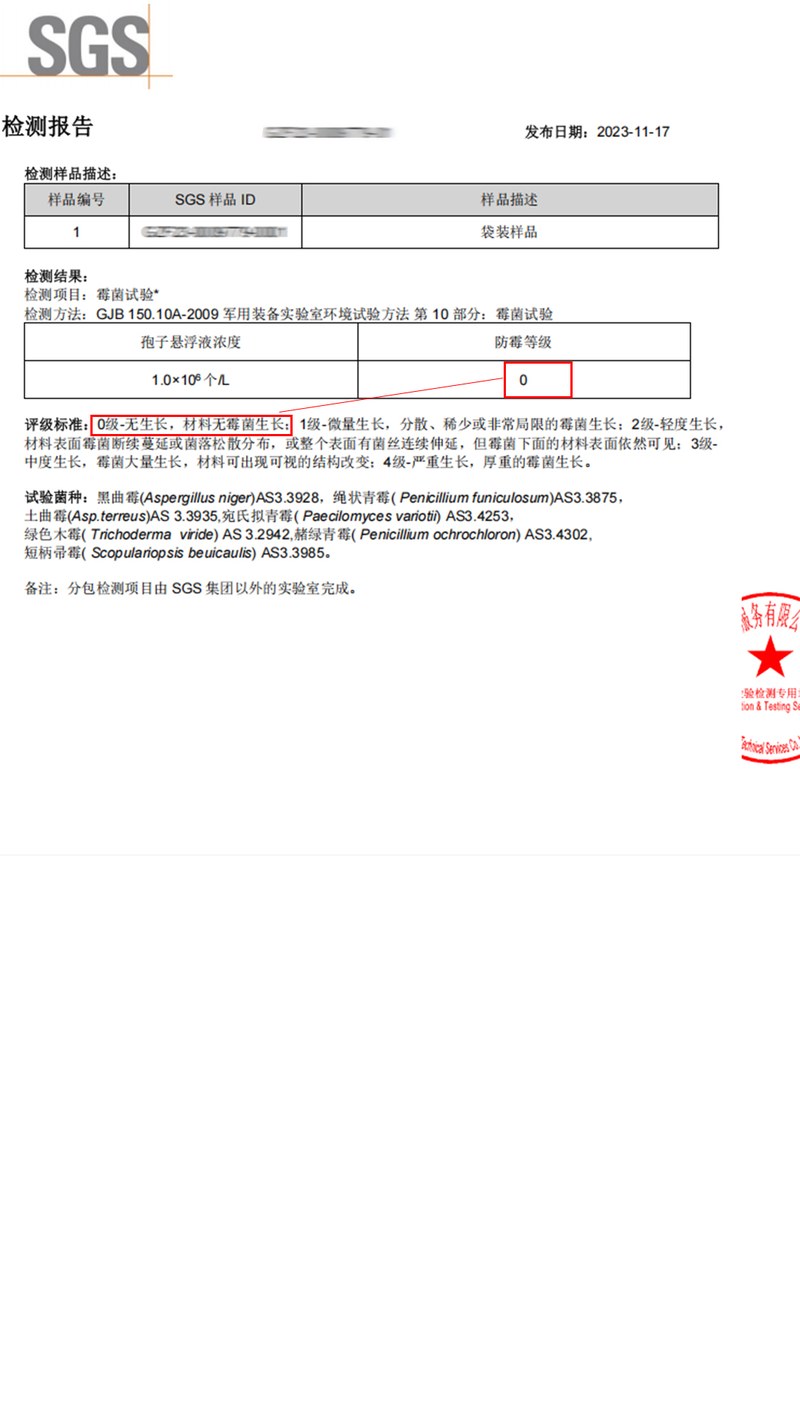
抗菌率常见的说法是”99% 以上”,但具体到大肠杆菌、金黄色葡萄球菌分别多少、按什么标准测(ISO 22196 / JIS Z 2801),要看检测报告。别只听供应商一句”抗菌率 99%”。
六、防霉抗菌产品怎么配
硅胶制品厂的防霉抗菌,一般是”防霉剂 + 干燥剂 +(可选)抗菌母粒”组合:
| 用途 | 产品 | 说明 |
|---|---|---|
| 表面防霉 | 防霉剂喷涂/浸泡 | 有机涂层、印刷、贴合件用 |
| 包装抑菌 | 防霉片 | 缓释抑菌,长途海运用 |
| 控湿 | 干燥剂 | 氯化钙(海运高湿)、硅胶(精密件)、蒙脱石(环保) |
| 制品抗菌 | 抗菌母粒 | 混炼时添加,母婴/医疗/食品级 |
注意有效期和环保认证(出口看 REACH、FDA、LFGB),食品接触件的防霉抗菌产品必须是食品级。
说句实在的,硅胶制品防霉看着简单,但真做起来,清洁、控湿、包装、海运、抗菌每个环节都有坑。工厂端系统做一遍,比出了退货再返工省太多。我们做工厂防霉抗菌方案十几年,硅胶制品、母婴用品、医疗器械配件、工业密封件都做过。有具体品类的防霉抗菌问题,评论区或私信可以问。