越南是全球第二大鞋类出口国,年出口额超过240亿美元。在高度依赖海运出口的模式下,鞋类产品在长途运输中遭遇霉变问题一直是行业痛点。本文详细分享越南某大型鞋厂通过实施全链路防霉保障方案,将海运发霉率从8%降至0.3%的真实案例,为鞋类出口企业提供可复制的防霉经验。

一、客户背景
该客户为越南胡志明市周边的大型制鞋企业(应客户要求匿名),具备以下核心数据:
- 成立时间:2005年,深耕鞋类制造领域超20年
- 年产量:1亿双鞋,涵盖运动鞋、休闲鞋、皮鞋三大品类
- 主要市场:欧美(占60%)、日本(占25%)、其他地区(占15%)
- 合作品牌:服务于多个国际知名品牌OEM/ODM订单
- 工厂规模:员工超8000人,拥有8条自动化生产线
- 出口方式:90%以上通过海运集装箱出口,运输周期15-45天
作为越南头部鞋厂,该企业年出口额超5亿美元,产品远销全球40多个国家和地区。然而,海运途中的霉变问题长期困扰着这家企业,成为制约其品质提升和客户拓展的关键瓶颈。
二、问题分析:鞋类海运发霉的根源
在实施防霉方案之前,该鞋厂面临严重的霉变困扰。通过现场勘察和数据分析,我们发现了以下核心问题:
2.1 霉变现状数据
根据客户提供的近12个月质检数据统计:
- 整体发霉率:8%(行业警戒线为1%)
- 高峰季节发霉率:每年6-9月雨季期间高达15%
- 年经济损失:约500万元人民币(含退货运费、赔偿、处理成本)
- 客户投诉:年均收到32起霉变投诉,涉及15家客户
- 品牌影响:2家长期合作客户因此降低订单量,3家新客户谈判终止
2.2 发霉原因深度剖析
通过真菌培养检测和环境监测,我们识别出四大霉变根源:
- 材料端:皮革和织物原材料含水率偏高(12-15%),未达到防霉要求的8%以下标准;部分胶水含有霉菌营养成分
- 生产端:成型车间湿度长期维持在75-85%,远超60%的安全阈值;鞋材在制品暴露时间过长
- 包装端:仅使用普通PE袋包装,缺乏防霉功能;干燥剂用量不足且品质参差不齐
- 储运端:仓库未配备除湿系统,集装箱装柜后”集装箱雨”现象严重;海运途中温差导致凝露

三、解决方案:全链路防霉保障体系
针对以上问题,iHeir艾浩尔团队为该鞋厂量身定制了“材料-生产-包装-储运”四位一体的全链路鞋类防霉解决方案。以下是各环节的详细技术参数和实施方案:
3.1 防霉方案对比表
| 防霉环节 | 改造前(原有方案) | 改造后(iHeir方案) | 技术提升点 |
|---|---|---|---|
| 皮革处理 | 无防霉处理 | iHeir皮革防霉剂浸泡处理,浓度3-5%,浸泡时间30-60秒 | 从0到1建立材料端防护 |
| 织物处理 | 无防霉处理 | iHeir纺织防霉剂喷涂处理,用量15-20g/㎡,烘干温度80-100℃ | 织物纤维层面抑制霉菌 |
| 胶水选用 | 普通鞋用胶水 | 防霉型聚氨酯胶水,含抑菌因子 | 消除胶水霉菌营养源 |
| 包装纸 | 普通白纸/PE袋 | iHeir防霉包装纸,含缓释防霉因子,有效保护90天 | 持续抑制鞋面霉菌生长 |
| 防霉片 | 无 | 每箱放置2-4片iHeir防霉片,气体缓释防霉 | 集装箱空间级防霉保护 |
| 干燥剂 | 普通矿物干燥剂,50g/箱 | iHeir高效氯化钙干燥剂,200g/箱,吸湿量达自身重量300% | 吸湿能力提升6倍 |
| 集装箱防护 | 无 | 每20尺柜放置6条防霉干燥棒 + 侧面防霉片 | 阻断”集装箱雨”凝露 |
3.2 生产环节防霉处理
生产环节是防霉的第一道防线。我们为该工厂建立了以下标准化流程:
- 皮革浸泡处理:在鞣制后增加防霉浸泡工序。使用iHeir皮革防霉剂,配比浓度3-5%,温度控制在25-35℃,浸泡时间30-60秒,确保药剂充分渗透至皮革纤维内部。处理后皮革含水率控制在8%以下
- 织物喷涂处理:对面料和内里织物进行防霉喷涂。使用iHeir纺织防霉剂,喷涂量15-20g/㎡,经80-100℃烘干固化。处理后织物防霉等级达到0级标准(完全不长霉)
- 胶水替换:将原有普通鞋用胶水全部替换为防霉型聚氨酯胶水。该胶水含银离子抑菌因子,能有效抑制霉菌在胶水层的滋生
- 车间环境控制:在成型车间安装工业除湿机组,将车间湿度从75-85%降至55-65%。同时建立温湿度自动监控系统,设置湿度超70%自动报警
3.3 包装环节防霉处理
包装环节直接关系到产品在储运过程中的防霉效果。我们采用了三层防护策略:
- 第一层——防霉包装纸:每双鞋使用iHeir防霉包装纸包裹。该包装纸含有缓释型防霉因子,能在密闭空间内持续释放抑菌气体,有效保护期达90天,覆盖整个海运周期
- 第二层——防霉片:每箱放置2-4片iHeir防霉片。防霉片通过气相缓释技术,在集装箱内形成防霉保护氛围,覆盖所有未直接接触包装纸的区域
- 第三层——高效干燥剂:每箱放置200g iHeir氯化钙干燥剂(替代原有50g普通干燥剂)。氯化钙干燥剂吸湿量达自身重量300%,能有效控制箱内湿度在50%以下
3.4 储运环节防霉处理
储运环节是鞋类霉变的高发环节,尤其是海运途中的温差凝露问题。我们针对集装箱海运防霉制定了专项方案:
- 仓库改造:安装4台工业级除湿机组,将仓库湿度常年控制在60%以下。地面铺设防潮垫,所有鞋箱离地离墙不低于15cm存放
- 集装箱检查:装柜前逐柜检查集装箱密封性,确保无破损、无孔洞。对有疑虑的集装箱进行防水胶带密封处理
- 柜内防霉配置:每20尺集装箱放置6条iHeir防霉干燥棒(每条吸湿量500g)+ 4片防霉片。干燥棒悬挂于货物顶部和侧面,确保吸湿覆盖均匀
- 装柜规范:建立标准化装柜SOP,货物间预留5-10cm通风间隙,避免紧贴柜壁。柜门处加装防霉屏障片
四、实施效果:数据说话
方案实施后,经过6个月的持续跟踪监测,各项指标均达到预期目标:
4.1 实施效果数据对比表
| 指标项目 | 改造前 | 改造后 | 改善幅度 |
|---|---|---|---|
| 整体发霉率 | 8% | 0.3% | ↓ 96.3% |
| 雨季发霉率 | 15% | 0.5% | ↓ 96.7% |
| 年经济损失 | 500万元 | 15万元 | ↓ 97% |
| 客户投诉次数 | 32次/年 | 2次/年 | ↓ 93.8% |
| 客户满意度 | 72分 | 95分 | ↑ 31.9% |
| 新客户开发 | 停滞 | 新增3家 | 突破性增长 |
| 订单增长率 | -5%(下滑) | +20% | 逆转增长 |
| 集装箱内湿度峰值 | 95%(凝露) | 58% | ↓ 38.9% |
4.2 经济效益分析
从投资回报角度来看,该防霉方案的经济效益极为显著:
- 年度防霉投入:约80万元(含防霉剂、干燥剂、防霉片、设备维护等)
- 年度节省损失:约485万元(500万-15万)
- 额外订单收益:因品质提升带来20%订单增长,新增营收超1亿美元
- 投资回报率(ROI):仅考虑直接损失减少,ROI即达506%;若计入订单增长收益,ROI超过100倍
五、关键技术参数汇总
为便于同行参考,以下是本案例涉及的关键技术参数:
5.1 防霉产品技术参数表
| 产品名称 | 适用场景 | 使用方法 | 用量/规格 | 有效期 |
|---|---|---|---|---|
| iHeir皮革防霉剂 | 皮革材料处理 | 浸泡法,浓度3-5% | 30-60秒浸泡 | 永久防护 |
| iHeir纺织防霉剂 | 织物面料处理 | 喷涂法+烘干 | 15-20g/㎡ | 永久防护 |
| iHeir防霉包装纸 | 成品鞋包装 | 包裹每双鞋 | 1张/双 | 90天 |
| iHeir防霉片 | 集装箱/纸箱空间防护 | 悬挂或放置 | 2-4片/箱 | 60-90天 |
| iHeir氯化钙干燥剂 | 纸箱吸湿 | 放置箱内 | 200g/箱 | 60-90天 |
| iHeir防霉干燥棒 | 集装箱吸湿 | 悬挂柜内 | 6条/20尺柜 | 60-90天 |
六、经验总结与行业建议
通过这个案例,我们总结出鞋类出口企业防霉的五大核心经验:
- 全链路控制是关键:防霉不是某个单一环节能解决的,必须从材料采购、生产加工、包装封装到仓储运输,每一个环节都纳入防霉管控体系。任何一个环节的疏漏都可能导致前功尽弃
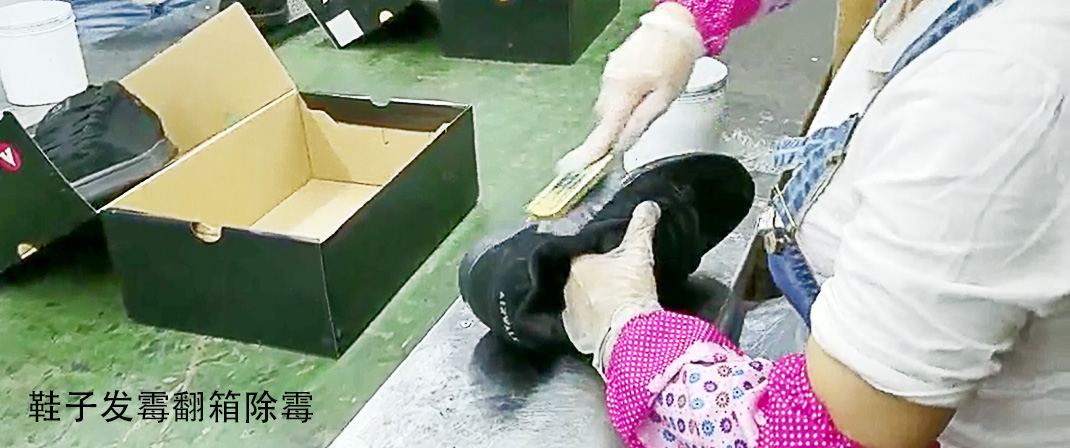
- 预防优于治理:事后除霉的成本远高于事前预防。该鞋厂改造前每次发霉后的翻箱除霉处理成本约5-10万元/批,而预防性防霉的单箱成本仅增加2-3元
- 量化监控不可或缺:建立温湿度监控体系,设置预警阈值。数据驱动的防霉管理远比经验判断更可靠。建议在关键节点安装温湿度记录仪,实现全程可追溯
- 根据季节动态调整:防霉剂和干燥剂的用量应根据季节和目的地气候动态调整。雨季和热带航线应加大用量20-30%
- 合规性不可忽视:出口欧美市场需确保防霉产品符合REACH等法规要求。iHeir全系列产品均通过REACH、RoHS等国际认证,确保安全合规
鞋类防霉是一项系统工程,需要企业从管理层到一线员工的全员参与。该越南鞋厂的成功经验证明:只要方法对、执行到位,鞋类海运发霉问题完全可以控制在0.5%以下的行业优秀水平。
如需了解更多鞋类防霉解决方案,或获取免费样品测试,欢迎联系iHeir艾浩尔技术团队。