在东南亚箱包制造业中,发霉一直是困扰出口企业的头号难题。高温高湿的气候条件、长达30-45天的海运周期,使得箱包产品在运输过程中极易滋生霉菌。本文记录了柬埔寨某大型箱包厂从年发霉率12%到降至0.5%的完整防霉体系搭建过程,为同类企业提供可复制的实操经验。

一、客户背景与痛点分析
1.1 企业基本信息
| 项目 | 详情 |
|---|---|
| 企业名称 | 柬埔寨某箱包厂(化名) |
| 年产量 | 6000万个箱包 |
| 主要市场 | 欧美、澳大利亚 |
| 主要产品 | 旅行箱、背包、手提包 |
| 年营业额 | 约2.5亿元人民币 |
| 员工人数 | 约1200人 |
1.2 核心痛点
该厂主要使用涤纶面料和PU皮革作为箱包面料,产品通过海运方式出口至欧美市场。由于柬埔寨地处热带,全年高温高湿(年均温度28°C,年均湿度75%-85%),加之海运周期长达30-45天,集装箱内温湿度波动剧烈,导致发霉问题频发。
- 发霉率居高不下:海运途中发霉率达12%,梅雨季节(5月-10月)更高达20%
- 客户退货频繁:2024年累计收到客户投诉47起,退货损失约180万元
- 订单流失严重:2家欧美大客户因质量问题取消订单,涉及金额约500万元/年
- 品牌声誉受损:多家客户在社交媒体上发布发霉产品图片,影响品牌形象

二、问题根因诊断
在正式搭建防霉体系之前,iHeir艾浩尔技术团队对该厂进行了为期两周的现场调研,从原料、生产、包装、仓储、运输五个环节逐一排查发霉原因:
2.1 问题诊断结果
| 环节 | 发现问题 | 影响程度 | 根因 |
|---|---|---|---|
| 原料环节 | 面料含水率偏高(12%-15%) | ⭐⭐⭐⭐ | 供应商未做防霉处理 |
| 生产环节 | 车间湿度长期>70% | ⭐⭐⭐ | 缺乏除湿设备 |
| 包装环节 | 未使用任何防霉措施 | ⭐⭐⭐⭐⭐ | 无防霉意识和方案 |
| 仓储环节 | 仓库无温湿度控制 | ⭐⭐⭐⭐ | 堆放过密,通风不良 |
| 运输环节 | 集装箱未做防霉处理 | ⭐⭐⭐⭐⭐ | 「集装箱雨」现象严重 |
经过诊断,团队确认该厂发霉的核心原因是:防霉剂和干燥剂的区别认知不足,仅依赖干燥剂吸潮,未从源头建立系统性的防霉屏障。同时,集装箱海运防霉环节完全缺失,导致产品在30-45天的海运周期中持续暴露在霉菌风险中。
三、防霉体系搭建方案
基于诊断结果,iHeir技术团队制定了一套「源头阻断+过程控制+终端防护」的三段式防霉体系方案。以下是详细的实施步骤:
3.1 防霉体系搭建步骤表
| 阶段 | 实施项目 | 具体措施 | 使用产品 | 执行标准 |
|---|---|---|---|---|
| 原料处理 | 面料浸泡处理 | 使用纺织防霉剂按1:50比例稀释,对面料进行浸渍处理,烘干至含水率8%以下 | iHeir-SP纺织防霉剂 | 含水率≤8%,防霉等级≥0级 |
| 皮革处理 | 皮革喷涂处理 | 使用皮革防霉剂进行均匀喷涂,确保覆盖所有表面,自然晾干 | iHeir-QF皮革防霉膏 | 喷涂量15-20g/m²,防霉等级≥0级 |
| 辅料控制 | 辅料防霉筛选 | 选用防霉型拉链、线束等辅料,淘汰非防霉辅料供应商 | 指定供应商防霉辅料 | 辅料防霉等级≥1级 |
| 车间控制 | 环境湿度管理 | 安装工业除湿机,将车间湿度控制在55%以下 | 工业除湿设备 | 车间湿度≤55%,温度≤30°C |
| 包装防护 | 多层防霉包装 | 防霉包装纸包裹+防霉片+干燥剂三重防护 | iHeir防霉包装纸+防霉片+Power Dryer干燥剂 | 防霉片4-6片/箱,干燥剂2-4包/箱 |
| 仓储管理 | 仓库防霉改造 | 安装除湿机+湿度监控系统,托盘垫高离地离墙堆放 | 除湿机+温湿度监控仪 | 仓库湿度≤55%,离地≥15cm |
| 集装箱防护 | 海运集装箱防霉 | 装柜前检查密封性,放置干燥棒和防霉片,顶侧底三面布局 | iHeir干燥棒+防霉片 | 每20尺柜放8条干燥棒+防霉片若干 |
3.2 组织架构搭建
防霉体系的有效执行,离不开组织保障。该厂在iHeir团队指导下,建立了以下管理架构:
- 防霉专责小组:设立专职防霉专员2名,负责日常防霉方案的执行和监督
- 培训体系:每月开展一次防霉知识培训,覆盖管理层、品控、仓库、车间所有相关人员
- 考核机制:将防霉指标纳入绩效考核,发霉率与班组奖金直接挂钩
- 巡检制度:每日巡检生产环节的防霉执行情况,发现问题即时整改
3.3 关键工艺流程详解
(1)面料防霉处理流程
面料处理是整个防霉体系的第一道防线。具体工艺流程如下:
- 配液:按1:50比例将iHeir-SP纺织防霉剂兑水稀释,搅拌均匀
- 浸渍:将裁剪好的面料浸入防霉液中,浸泡时间3-5分钟,确保充分渗透
- 脱水:通过离心脱水机脱去多余液体,保持面料含液率在30%-40%
- 烘干:在80°C条件下烘干至含水率≤8%,确保防霉成分固着在纤维中
- 检测:每批次抽样送检,防霉等级需达到GB/T 24346-2009标准0级

(2)成品包装防霉流程
包装环节是防霉的最后一道关卡,也是最关键的环节:
- 防霉包装纸包裹:每个箱包使用iHeir防霉包装纸完整包裹,确保无裸露
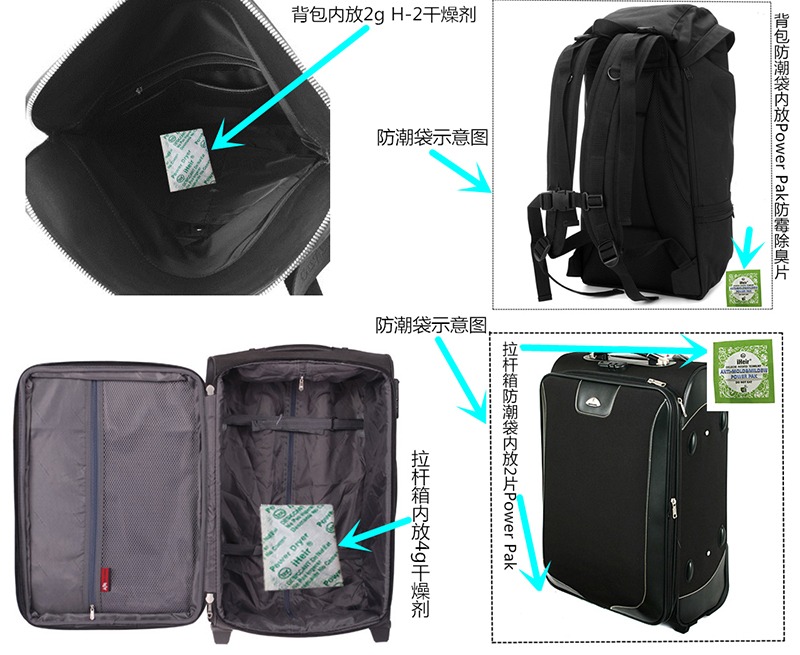
- 防霉片放置:每箱放置4-6片iHeir防霉片,分布在箱内四个角落及中间位置
- 干燥剂配置:根据箱包体积,每箱放置2-4包iHeir Power Dryer干燥剂
- 封箱检查:确认所有防霉材料到位后方可封箱,品控抽检率≥10%
(3)集装箱海运防霉流程
集装箱海运防霉是很多工厂容易忽略的环节,但恰恰是导致发霉的重灾区:
- 装柜前检查:检查集装箱密封性,确认无漏水、无破损
- 集装箱消毒:使用集装箱消毒剂对柜内进行喷洒消毒,杀灭残留霉菌孢子
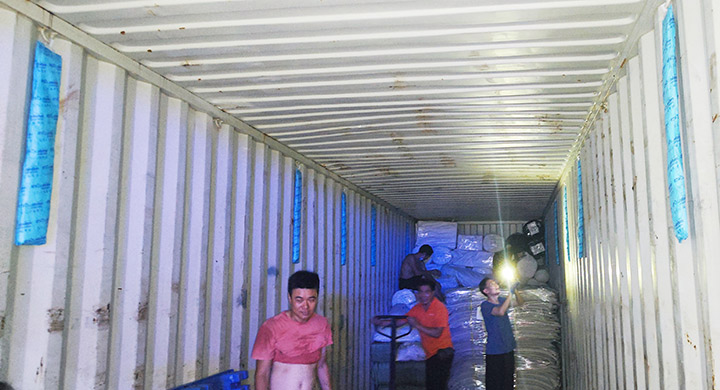
- 干燥棒放置:每20尺集装箱放置8条iHeir干燥棒,分布在顶部和两侧
- 防霉片补充:货物顶部、侧面、底部均匀放置防霉片
- 装柜规范:货物与箱壁保持10cm以上间距,确保空气流通
四、防霉等级标准与检测
在整个体系搭建过程中,防霉等级标准解读是重要的技术依据。该厂采用的检测标准如下:
- 检测标准:GB/T 24346-2009《纺织品 防性能的评价》
- 检测方法:培养皿法(恒温恒湿培养7天)
- 目标等级:0级(无霉菌生长)为合格标准
- 检测频率:每批次抽检,月度全检
关于出口防霉REACH合规指南,iHeir所有防霉产品均通过REACH、ROHS等国际认证,确保符合欧美市场的环保法规要求。
五、实施效果与数据对比
防霉体系搭建完成并运行6个月后,各项指标均取得了显著改善:
5.1 实施效果数据表
| 指标 | 实施前 | 实施后 | 改善幅度 |
|---|---|---|---|
| 整体发霉率 | 12% | 0.5% | ↓ 96% |
| 梅雨季发霉率 | 20% | 1.2% | ↓ 94% |
| 客户投诉次数 | 47次/年 | 1次/年 | ↓ 98% |
| 退货损失 | 180万元/年 | 5万元/年 | ↓ 97% |
| 年减损金额 | — | 300万元/年 | 新增收益 |
| 客户满意度 | 68分 | 95分 | ↑ 40% |
| 订单增长 | — | +30% | 新增3家客户 |

5.2 关键成果亮点
- 成功挽回2家流失大客户:其中一家美国客户恢复了年采购额300万美元的订单
- 新增3家优质客户:因口碑传播,新增澳大利亚、德国、加拿大各1家客户
- 产品溢价能力提升:防霉认证成为产品卖点,部分产品提价5%-8%
- 梅雨季不再是噩梦:即使在最潮湿的5-10月,发霉率也控制在1.2%以内
六、经验总结与建议
回顾整个防霉体系搭建过程,以下几点经验值得同类企业借鉴:
6.1 体系化思维
防霉不是某个环节的单独作战,而是从原料到运输的全链条管控。任何一环的疏漏都可能导致前功尽弃。建立系统性的箱包防霉解决方案是成功的基础。
6.2 全员参与
从管理层到一线员工,每个人都需要理解防霉的重要性。通过培训、考核、激励机制,让防霉成为企业文化的一部分。
6.3 数据驱动
用数据说话,量化防霉效果。建立发霉率、投诉率、退货率等关键指标的监控体系,定期评估、持续改进。
6.4 持续改进
防霉体系搭建不是一次性工程,需要根据季节变化、产品变化、运输路线变化等因素持续调整优化。
6.5 选择专业合作伙伴
防霉是一个专业领域,选择有经验、有技术、有产品的合作伙伴至关重要。iHeir艾浩尔拥有20年防霉技术积累,提供从方案设计、产品供应到技术支持的全流程服务。